es
 English
 русский
 عربى

Guía de planificación de plantas generadoras de gas industrial: decisiones de capacidad, pureza y costos
Contenido
- 1 Qué hace una planta generadora de gas industrial y por qué gana la generación in situ
- 2 Dimensionamiento de Capacidad: Adapte la Planta a su Consumo Real
- 3 PSA, Membrana o VPSA: Criterios de Selección de Tecnología
- 4 Costo de energía y costo total de propiedad
- 5 Planificación de la instalación: cinco pasos para una planta generadora de gas industrial confiable
- 6 Preguntas frecuentes
Ya sea que utilice líneas de corte por láser con una pureza de nitrógeno del 99,99 % o enjuague envases de alimentos con una pureza del 99,5 %, la diferencia entre un tamaño correcto planta generadora de gases industriales y uno subconstruido aparece en las facturas de energía y en los lotes rechazados todos los días. Una planta que compra gas licuado entregado en lugar de producirlo in situ normalmente gasta entre un 40% y un 70% más por metro cúbico, pero ese margen desaparece si el sistema se dimensiona para la demanda máxima en lugar de la demanda promedio, o si la pureza se establece por encima de lo que el proceso realmente necesita.
Esta guía cubre las decisiones que importan al planificar un sistema de generación de gas in situ: dimensionamiento de la capacidad, selección de tecnología, costo de energía y secuenciación de la instalación, con datos de ingeniería extraídos de plantas operativas reales.
Qué hace una planta generadora de gas industrial y por qué gana la generación in situ
Una planta generadora de gas industrial separa nitrógeno, oxígeno o helio del aire ambiente en el punto de uso, reemplazando las entregas en botella, líquido a granel o criogénicas con un suministro controlado y continuo.
La pila del sistema normalmente consta de un compresor de aire de alimentación, un núcleo de separación de gas (PSA, membrana o VPSA), un tren de preparación de aire con secadores y filtros, un tanque de compensación y un panel de control con medición de pureza en línea.
Cuando se posee el activo de generación, el costo del gas pasa a ser una función de la electricidad, el mantenimiento y la amortización del capital, no una tarifa de entrega por litro. Ese cambio es más importante en sectores como el procesamiento petroquímico y la fabricación de automóviles, donde la demanda de nitrógeno u oxígeno es continua durante todo el calendario de turnos.
Dimensionamiento de Capacidad: Adapte la Planta a su Consumo Real
Dimensionar la planta de generación de gas industrial en torno a la demanda continua promedio más un factor de pico manejable del 10 al 20 %, no alrededor del pico más alto o del turno único más largo.
El sobredimensionamiento es el error más caro. Un generador de nitrógeno PSA que es un 30% más grande de lo necesario desperdicia electricidad por el exceso de compresión de aire y obliga al sistema a alternar entre los modos de espera y carga, lo que acorta la vida útil de la válvula.
Nivel de pureza y aplicaciones típicas
| Pureza | Proceso típico | Tecnología recomendada | Energía por Nm3 |
| 95-97% | Envasado de alimentos, inflado de neumáticos. | Membrana o PSA | 0,30-0,42 kWh |
| 98-99,5% | Corte por láser, blindaje de soldadura. | PSA | 0,42-0,55 kWh |
| 99,9-99,99% | Reflujo electrónico, SMT | PSA más purificación | 0,62-0,78 kWh |
| Hasta 99,999% | Farmacéutica, semiconductores. | PSA más purificación de carbono | 0,78 kWh |
Para un sitio de fabricación que necesita entre 98 y 99,5 % de pureza con un flujo constante, un sistema PSA suministra gas con la especificación requerida con una energía específica en la banda de 0,42 a 0,55 kWh/Nm3.
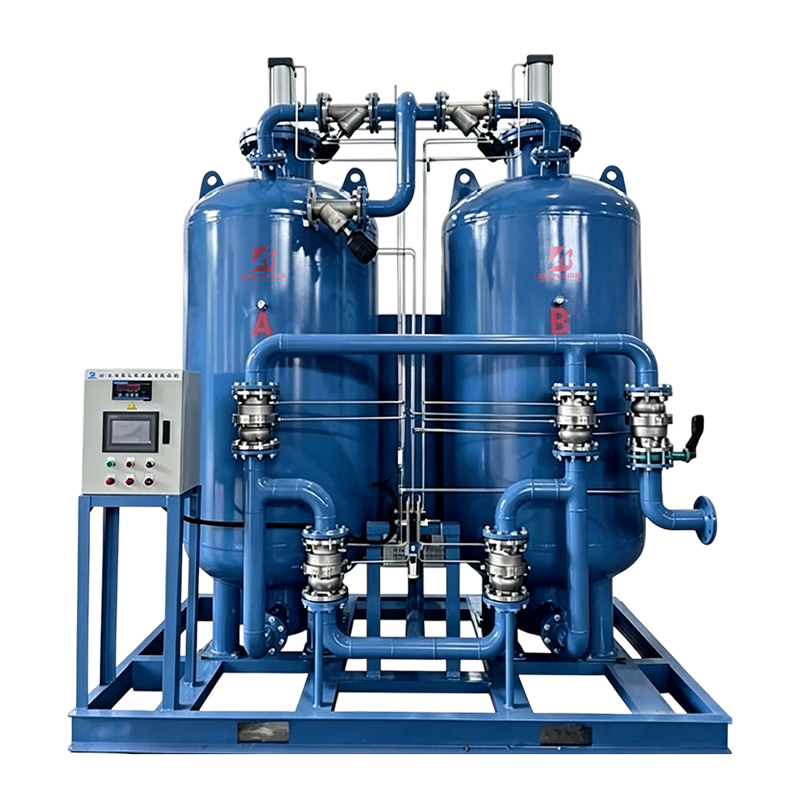 Generador de nitrógeno PSA para un suministro confiable de gas in situ Diseñado para la producción continua de nitrógeno con pureza ajustable de 0,1 a 0,8 MPa, este sistema utiliza tamices moleculares de carbono para satisfacer las necesidades de pureza y flujo constante, lo que respalda la integración del tanque de compensación para un funcionamiento estable. Ver producto →
Para cargas variables, instale un tanque de compensación de un tamaño del 20 al 30 % del caudal horario para que el generador funcione en estado estable en lugar de perseguir picos de demanda. Esa única decisión de diseño mantiene la pureza estable y reduce los ciclos de válvulas en un margen mensurable.
PSA, Membrana o VPSA: Criterios de Selección de Tecnología
Las tres tecnologías principales para una planta generadora de gas industrial son la adsorción por cambio de presión (PSA), la separación por membrana y la adsorción por cambio de presión al vacío (VPSA), y cada una gana en una parte diferente del mapa de pureza-capacidad.
Los sistemas PSA utilizan material adsorbente que captura oxígeno a alta presión y lo libera a baja presión. Producen nitrógeno del 95% al 99,99% con un control de pureza confiable. PSA es la opción predeterminada para la mayoría de las plantas de fabricación porque su tamaño modular se adapta bien a los cuartos de servicio existentes.
Los separadores de membrana utilizan membranas de fibra hueca para fraccionar el aire con un bajo coste energético. Son más simples, no tienen partes móviles en el paso de separación y son mejores para requisitos de pureza inferiores al 98 %, donde su mayor residuo de oxígeno es aceptable.
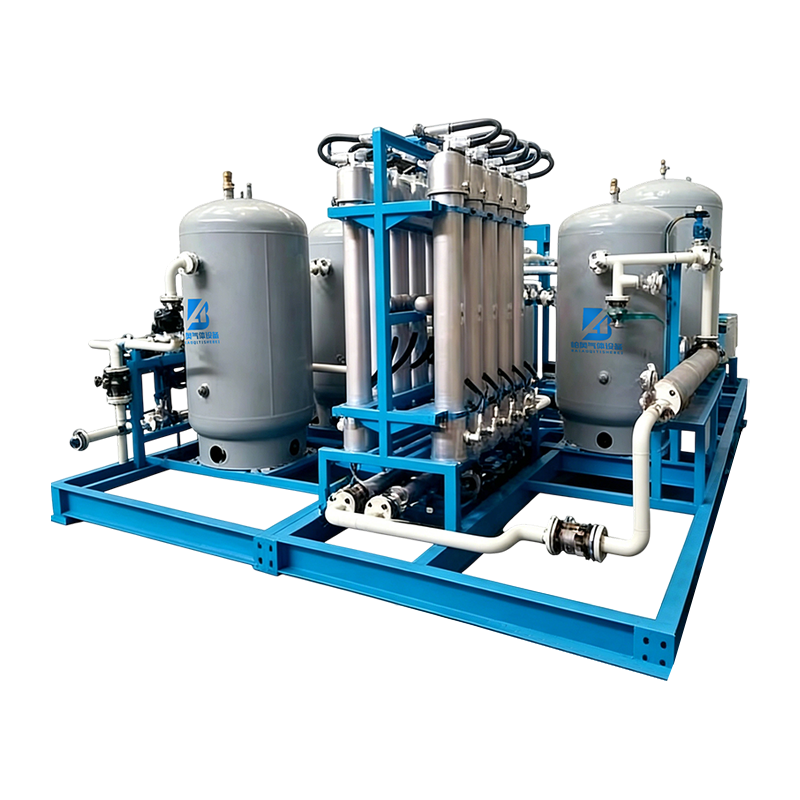 Generador de nitrógeno con separación por membrana para aplicaciones de baja pureza Al ofrecer un arranque rápido y un funcionamiento sencillo y totalmente automático, este generador suministra nitrógeno con una pureza del 95 al 99,9 %, ideal para procesos en los que una pureza más baja es aceptable y la eficiencia energética es clave. Ver producto →
Las unidades VPSA funcionan a una presión cercana a la ambiental y utilizan vacío para regenerar el adsorbente. Son mejores cuando la demanda de oxígeno supera aproximadamente los 500 Nm3/h, porque el costo de energía por metro cúbico es muy inferior a la generación de oxígeno basada en PSA.
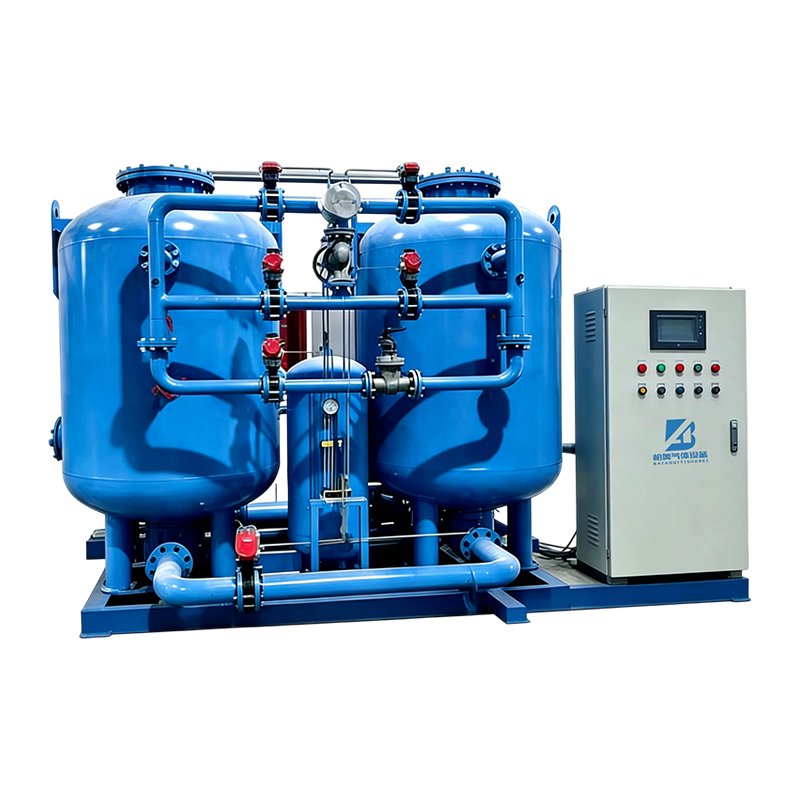 Generador de oxígeno VPSA para demanda industrial de alto volumen Construido para demandas de oxígeno superiores a 500 Nm3/h, este sistema de adsorción por oscilación al vacío minimiza el costo de energía por metro cúbico y garantiza altas tasas de operación anuales, lo que lo convierte en una opción rentable para uso a gran escala. Ver producto →
Puntos fuertes del PSA
- Alta pureza constante
- Encendido/apagado rápido
- Muchas opciones de tamaño
Limitaciones de la membrana
- Pureza ceiling near 99%
- Mayor presión de aire de alimentación
- Más sensible al flujo de aire
Para una planta de electrónica que necesita nitrógeno de pureza ultraalta, la combinación de PSA más una etapa de purificación con soporte de carbono es significativamente más barata por Nm3 que el nitrógeno líquido suministrado. En ese caso, la respuesta correcta es una planta generadora de gases industriales de PSA con depuración, no un sistema de membranas.
Costo de energía y costo total de propiedad
La energía es el mayor costo variable individual en una planta generadora de gas industrial y normalmente representa entre el 60% y el 70% del gasto operativo de por vida.
El siguiente cuadro muestra cómo aumenta el consumo de energía específico a medida que aumenta la pureza del nitrógeno en un sistema PSA estándar. Este es el valor a tener en cuenta durante el diseño.
Desglose de costos del ciclo de vida
- Energía: 60-70% del costo de vida
- Mantenimiento y sustitución de filtros: 10-15%
- Amortización de capital: 15-20%
- Consumibles y adsorbente: 5-10%
Al comparar una planta propuesta con el gas entregado, solicite al proveedor una garantía de energía específica con la pureza del diseño. Una diferencia de 0,05 kWh/Nm3 puede parecer pequeña, pero más de 5.000 horas al año y 100 Nm3/h, son 25.000 kWh al año. A una tarifa industrial de 0,10 USD/kWh, es decir, 2.500 USD de coste anual innecesario en una sola partida.
Planificación de la instalación: cinco pasos para una planta generadora de gas industrial confiable
Una planta de gas in situ confiable se diseña en torno a cinco pasos: perfilado de la demanda, preparación del aire, selección de la etapa de separación, dimensionamiento del almacenamiento intermedio y puesta en marcha con medidores de pureza rastreables.
Perfil de demanda horaria
Registre el consumo real durante al menos 30 días al fábrica , contando tanto las horas medias como las horas punta. Separe las cargas de fin de semana y mantenimiento de los días de producción.
Diseñar la preparación del aire.
Combine un secador de aire refrigerado y filtros de precisión con la salida del compresor de alimentación para que la etapa de separación reciba aire estable con punto de rocío controlado.
Seleccione la etapa de separación
Elija entre PSA, membrana y VPSA según la pureza, la capacidad y el rango de presión que exige su proceso.
Dimensionar el tanque de inercia
Deje que entre el 20% y el 30% de la demanda horaria suavice las oscilaciones de carga y permita que el generador mantenga un punto de funcionamiento estable.
Comisión con medidores de pureza.
Instale sensores de pureza en línea y realice una prueba de aceptación durante 72 horas con el flujo y la presión de diseño. Zhejiang Baiao Gas Equipment Co., Ltd. apoya esta etapa con técnicos capacitados en fábrica.
Preguntas frecuentes
¿Cuál es la mejor pureza para una planta generadora de gas industrial?
Establezca la pureza un 0,2 % por encima del límite del proceso, no más. Utilizar nitrógeno al 99,9 % cuando el proceso solo necesita el 99,0 % aumenta el consumo de energía en aproximadamente un 20 %. El costo de la pureza es exponencial, por lo que un buen proveedor le solicitará las especificaciones reales de su proceso y rechazará solicitudes vagas.
¿Cuánto espacio necesita una planta generadora de gas industrial?
Una planta compacta de nitrógeno PSA de 50 Nm3/h al 99% cabe en un cuarto de servicio de 20 m2, con un espacio separado para el compresor de alimentación, el secador, los filtros y el tanque de inercia. Para oxígeno VPSA a 1.000 Nm3/h, planifique entre 80 y 120 m2 al aire libre. Deje siempre un espacio libre de 1,2 m alrededor del equipo para el mantenimiento de las válvulas.
¿Por qué disminuye la pureza después del secador y los filtros?
La caída de la pureza después de la etapa de preparación del aire generalmente se debe al arrastre de humedad. Un secador frigorífico de tamaño insuficiente permite que el agua entre en el lecho adsorbente, dañando los tamices de zeolita y reduciendo la pureza. El tamaño del secador debe calcularse en función del punto de rocío ambiental real, no del flujo nominal del compresor.
¿Puede una planta generadora de gas industrial funcionar sin operador?
Sí. Los sistemas de control modernos arrancan, hacen funcionar y descargan el generador automáticamente con telemetría remota. Sin embargo, un operador capacitado debe revisar los registros de pureza mensualmente y reemplazar los filtros según lo programado. Los contratos de mantenimiento preventivo del fabricante cubren esto y eliminan la necesidad de un técnico de gas dedicado.
- Teléfono: +86-15057127179
+86-13588382771 - Correo electrónico: huang.yifan0215@gmail.com
- Dirección: Municipio de Huanshan, distrito de Fuyang, ciudad de Hangzhou, provincia de Zhejiang
Copyright© Zhejiang Baiao Gas Equipment Co., Ltd. Todos los derechos reservados.