es
 English
 русский
 عربى

Generador de nitrógeno para envasado de alimentos: guía de pureza, costo y tamaño
Contenido
- 1 ¿Qué pureza de nitrógeno necesita realmente una línea de envasado de alimentos?
- 2 PSA o separación por membrana: ¿Qué generador de nitrógeno se adapta a una sala de envasado?
- 3 La matemática de costos: cilindros, Dewars líquidos o generación in situ
- 4 Nitrógeno de calidad alimentaria: el requisito de aire de alimentación que la mayoría de los compradores subestiman
- 5 Dimensionamiento y puesta en marcha: cinco pasos desde el caudal hasta la puesta en marcha
- 6 Preguntas frecuentes
Una línea vertical de formado, llenado y sellado de seis cabezales que funciona a 80 paquetes por minuto consume aproximadamente de 8 a 15 Nm3/h de nitrógeno, y el cabezal de sellado se detiene en el momento en que lo hace el suministro de gas. Esa única dependencia es la razón por la cual las plantas de refrigerios, panaderías y comidas preparadas eventualmente abandonan el suministro de nitrógeno líquido y optan por un generador de nitrógeno in situ para el envasado de alimentos.
El envasado en atmósfera modificada (MAP) reemplaza el aire dentro de un paquete sellado con una mezcla de gases controlada. El nitrógeno actúa como gas de relleno inerte que desplaza el oxígeno, el dióxido de carbono suprime el crecimiento microbiano y, a veces, se vuelve a agregar una pequeña cantidad de oxígeno para mantener la carne roja con un aspecto fresco.
La cuestión de ingeniería rara vez es si el nitrógeno funciona. Se trata de la pureza, el caudal y la calidad del aire de alimentación que necesita una sala de envasado específica, y si el equipo puede mantener esa especificación durante una semana completa de producción sin desviaciones.
Los compradores que se saltan el paso del mapeo de la demanda tienden a sobredimensionar sus generador de nitrógeno para envasado de alimentos sistema en un 40% o más, pagando por la capacidad de separación que la línea nunca usa y por el aire comprimido que se produce, se seca y luego se ventila a la atmósfera.
¿Qué pureza de nitrógeno necesita realmente una línea de envasado de alimentos?
La mayoría de las líneas de envasado de alimentos utilizan nitrógeno con una pureza del 99,5% al 99,9%, lo que retiene el oxígeno residual dentro del paquete sellado entre el 0,5% y el 2,0%. La pureza superior al 99,9% normalmente se reserva para productos con alto contenido de grasa, alto valor o larga vida útil, donde el costo de un lote rechazado supera el costo del gas.
El número comercialmente significativo es el oxígeno residual, no la pureza del generador. El oxígeno provoca las tres fallas que acortan la vida útil: oxidación y rancidez de los lípidos, crecimiento de moho y bacterias aeróbicas, y degradación del color o aroma. El oxígeno en el espacio de cabeza por encima del 2 % normalmente reduce a la mitad la vida útil alcanzable en productos sensibles al oxígeno, como nueces tostadas y papas fritas.
| Patatas fritas y snacks extruidos | 1,0% a 2,0% | 99,5% | Alto contenido en grasa, rápido enranciamiento |
| Nueces tostadas y café molido | 1,0% a 2,0% | 99,5% | Retención de aromas y aceites. |
| Panadería, tortillas y pita | 0,5% a 1,0% | 99,9% | Control de moho en distribución larga |
| Queso duro y en lonchas | 0,5% a 1,0% | 99,9% | Deterioro por moho y corteza |
| Carnes cocidas en rodajas | 0,5% a 1,0% | 99,9% | Mezclado con 20% a 30% de CO2 |
| Platos preparados y pasta fresca | 1,0% a 2,0% | 99,5% to 99.9% | Previene el colapso del paquete durante el transporte |
Una mejora del 0,1% en la pureza nunca es gratuita. Cada nueve adicionales en la especificación aumenta la cantidad de adsorbente o área de membrana requerida y, por lo tanto, el consumo de aire comprimido detrás del generador.
La pureza, el flujo y la presión son una especificación, no tres
Un generador con una potencia nominal del 99,9% a 10 Nm3/h no entregará el 99,9% a 25 Nm3/h. La pureza es función del flujo, la presión y el área de separación instalada, por lo que la especificación debe escribirse como un único punto de operación: pureza a un flujo establecido, a una presión establecida, a una temperatura de entrada establecida.
Las plantas que citan una cifra de pureza sin mencionar las condiciones detrás de ella están haciendo una afirmación que no se puede verificar en la puesta en servicio, y ahí es donde comienzan la mayoría de las disputas sobre garantías.
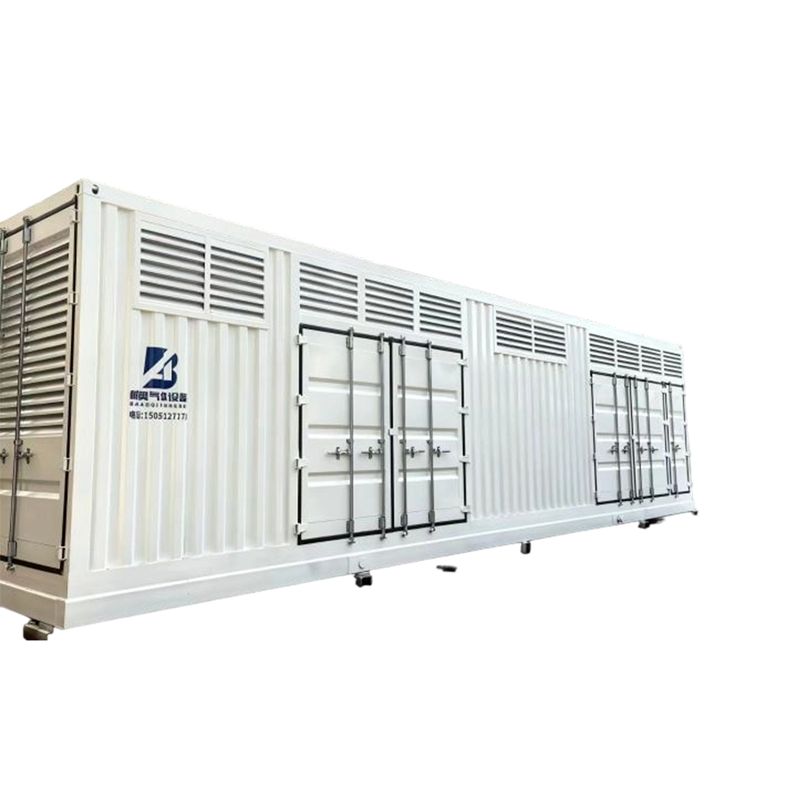
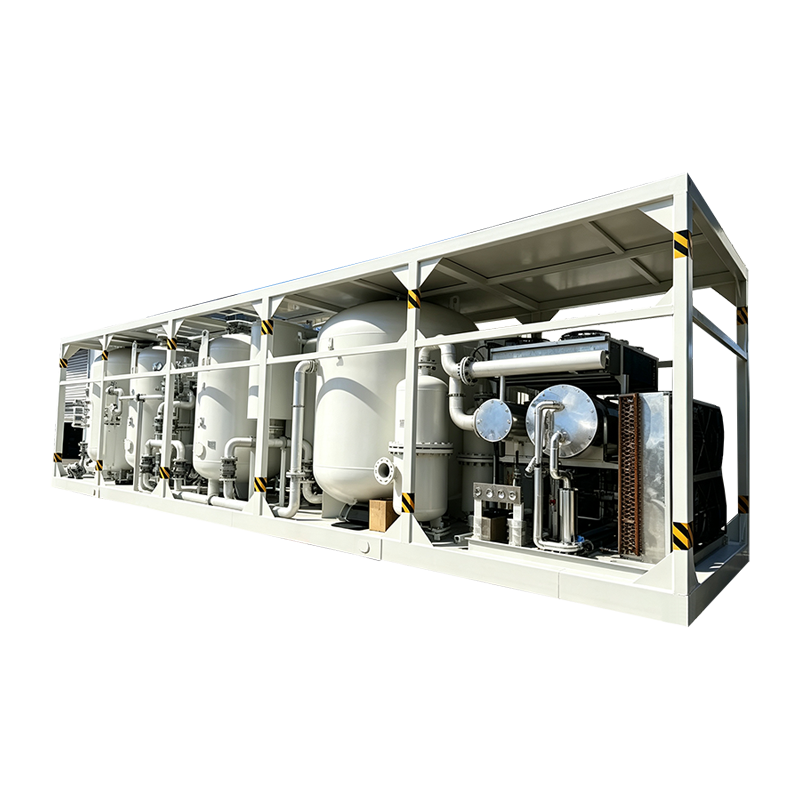
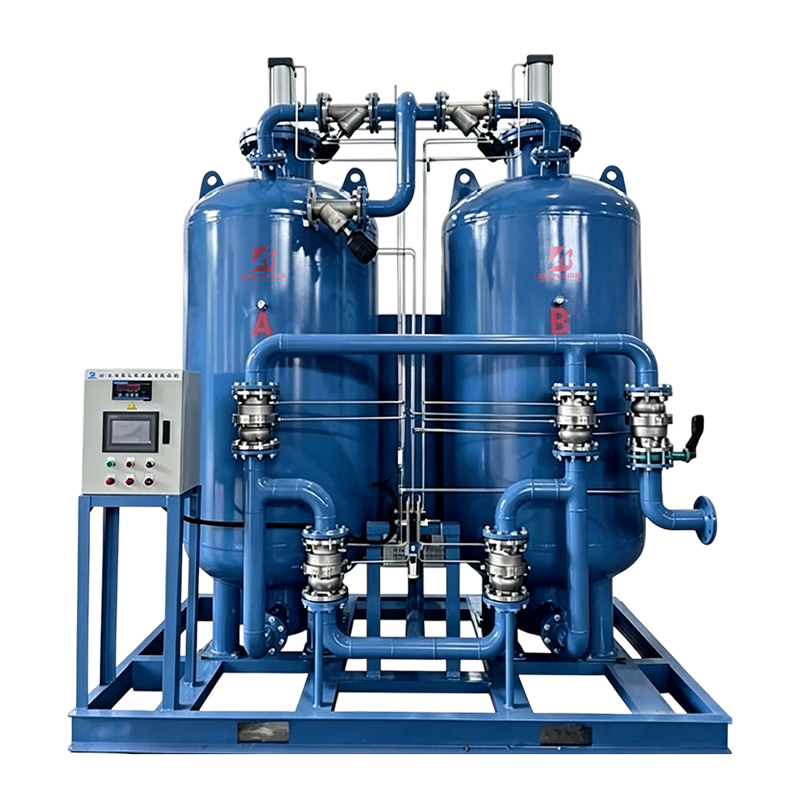 Generador de nitrógeno BAN PSA con separación por tamiz molecular de carbono Para líneas que necesitan una pureza del 99,9 % o superior con flujos cercanos a 200 Nm3/h, este generador de nitrógeno PSA utiliza tamices moleculares de carbono. Ver producto →
PSA o separación por membrana: ¿Qué generador de nitrógeno se adapta a una sala de envasado?
El PSA es la elección correcta cuando una línea necesita una pureza del 99,9 % o más con flujos de hasta aproximadamente 200 Nm3/h, mientras que la separación por membrana gana cuando una planta necesita grandes volúmenes de 95 % a 99,5 % de nitrógeno con un mantenimiento mínimo. Las dos tecnologías no son intercambiables y la decisión suele recaer en la pureza que realmente requiere el producto.
Adsorción por cambio de presión (PSA)
- Rango de pureza: 99,0% a 99,999%
- Caudal típico: 1 a 200 Nm3/h por patín
- Huella: recipientes de tamiz molecular de carbono más grandes
- Mantenimiento: cambio de válvulas y sustitución programada del tamiz
- Mejor opción: panadería, queso, embutidos y envases de larga duración
- Puesta en marcha: de 10 a 20 minutos hasta alcanzar una pureza estable
Separación de membranas
- Rango de pureza: 95% a 99,5%
- Caudal típico: 5 a 500 Nm3/h
- Tamaño: patín compacto, sin válvulas de conmutación
- Mantenimiento: prefiltración y eventual reemplazo de membrana.
- Mejor opción: refrigerios, frutas y hortalizas y lavado de gran volumen al 98 %
- Puesta en marcha: 2 a 5 minutos hasta pureza estable
Los sistemas de membrana no tienen partes móviles en el camino de separación, lo cual es importante en una sala con tres turnos donde una falla de válvula a las 2 a. m. detiene la línea de envasado hasta que llega un ingeniero. Los sistemas de adsorción ofrecen una mayor pureza pero concentran su riesgo en la confiabilidad de las válvulas y los controles, por lo que la calidad del solenoide y la vida útil del lecho del tamiz se convierten en factores decisivos en un horizonte de diez años.
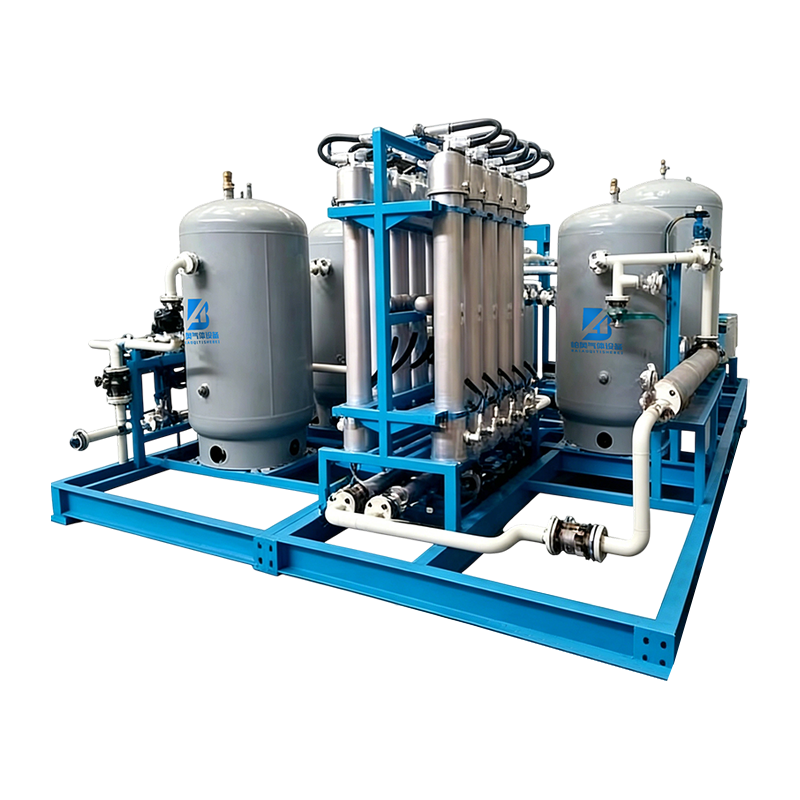 Generador de nitrógeno de membrana BAM para suministro de gas industrial in situ Para plantas que consumen entre 20 y 40 Nm3/h, este sistema de membrana ofrece generación de nitrógeno in situ sin piezas móviles en la ruta de separación y una pureza de hasta el 99,9 %. Ver producto →
La matemática de costos: cilindros, Dewars líquidos o generación in situ
Para una línea con un consumo de 20 a 40 Nm3/h, la generación in situ normalmente reduce el costo del nitrógeno entre un 50 % y un 70 % en comparación con el líquido entregado, y la recuperación de la inversión del equipo se reduce entre 12 y 24 meses.
El gas entregado conlleva costos que nunca aparecen en la factura: alquiler de cilindros, estadía dewar, pérdidas residuales durante el cambio y horas de mano de obra dedicadas a mover, conectar y probar recipientes para detectar fugas. La generación in situ convierte la mayor parte de ese gasto en electricidad y mantenimiento programado, los cuales son predecibles.
Costo relativo por unidad de nitrógeno, suministro de cilindros indexado a 100
Nitrógeno de calidad alimentaria: el requisito de aire de alimentación que la mayoría de los compradores subestiman
El nitrógeno que entra en contacto con los alimentos debe producirse a partir de aire comprimido sin aceite y filtrarse según ISO 8573-1 Clase 1 para aceite y partículas. El generador controla la pureza; el tratamiento del aire aguas arriba controla si esa pureza es segura para los alimentos.
Un módulo de separación o un lecho de tamiz molecular de carbono elimina el oxígeno del aire. No elimina el aceite del compresor, el agua ni la contaminación microbiana. Si un compresor lubricado se ubica en la parte delantera del sistema, el aerosol de aceite viaja a través de la etapa de separación y termina en el espacio superior del paquete, donde se convierte en un problema sensorial y de seguridad alimentaria que ningún certificado de pureza puede solucionar.
Una instalación apta para uso alimentario normalmente incluye las siguientes etapas, en este orden:
- Compresión sin aceite, especificada como ISO 8573-1 Clase 0 o Clase 1 para aceite.
- Secar hasta un punto de rocío a presión de -40 C o menos, utilizando equipo refrigerado o desecante.
- Filtración coalescente y de precisión de hasta 0,01 micras para partículas y aerosoles.
- Filtración de carbón activado para eliminar el sabor y el olor residual.
- Filtración estéril en el punto de uso, aguas abajo del generador y cerca de la máquina envasadora.
El generador establece la pureza. El tratamiento del aire previo determina si esa pureza es segura para los alimentos.
La verificación es tan importante como el hardware. Un informe de puesta en servicio debe registrar la pureza del nitrógeno, el oxígeno residual en un paquete de muestra, el punto de rocío a presión y el contenido de aceite, y esas lecturas deben repetirse en cada servicio anual para que exista un registro rastreable para las auditorías.
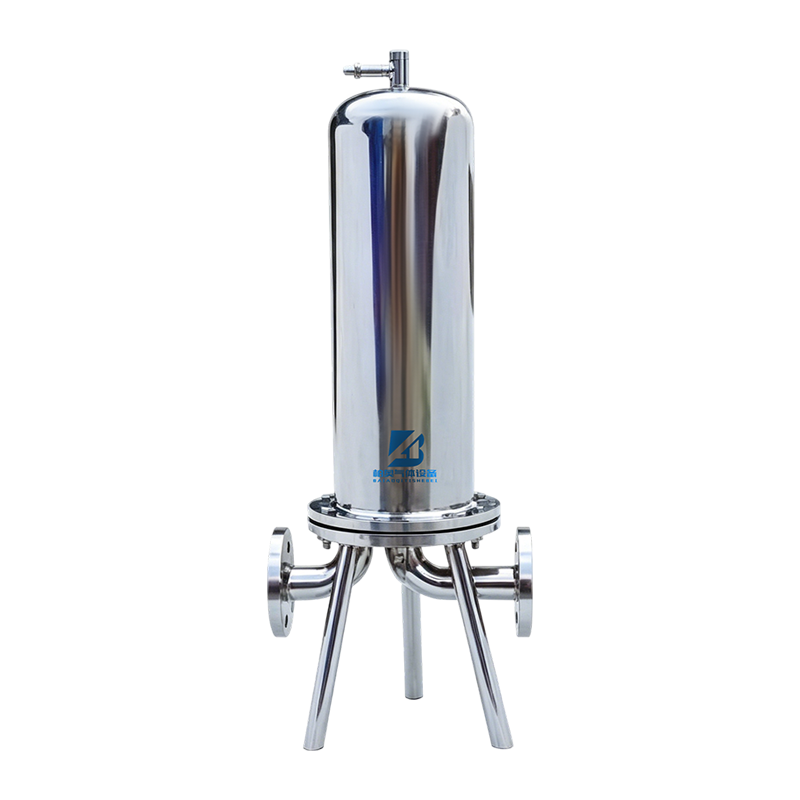 Filtro esterilizador BFJ para sistemas de aire comprimido estériles Para aire comprimido estéril en procesos farmacéuticos, de fermentación y de alimentos/bebidas, este filtro hidrofóbico de PTFE admite la purificación de gases cuando es importante la verificación de la puesta en servicio. Ver producto →
Dimensionamiento y puesta en marcha: cinco pasos desde el caudal hasta la puesta en marcha
Dimensionar el generador en pico de demanda más un 20%, nunca en consumo medio. La demanda máxima está determinada por la cantidad de cabezales de llenado, el volumen del paquete y el tiempo de descarga, y es el número el que decide si el cabezal de sellado alguna vez falla.
- Mida la demanda máxima de nitrógeno en Nm3/h. Cuente las cabezas de llenado, el volumen del paquete, la velocidad de la línea y el tiempo de descarga, luego agregue un 20 % de espacio libre para el siguiente aumento de la velocidad de la línea.
- Fije la pureza y la presión de entrega juntas. Las máquinas de envasado normalmente necesitan de 4 a 6 bar en la boquilla, y un generador que alcanza su pureza sólo a 7 bar tendrá un rendimiento inferior en la línea.
- Almacenamiento en búfer de tamaño. Un receptor con una demanda de entre 30 y 60 segundos suaviza el aumento creado cuando se abren varios cabezales de llenado al mismo tiempo.
- Planificar redundancia y accesos de mantenimiento. Patines dúplex, o una sola unidad con un lecho de tamiz de repuesto programado, mantienen la sala en funcionamiento durante el servicio.
- Validar con prueba de paquete. Mida el oxígeno residual al arrancar, a mitad de turno y después de una parada prolongada, no solo en una máquina recién revisada.
Hable con el equipo de ingeniería sobre su generador de nitrógeno para envasado de alimentos proyecto con la velocidad de la línea, el volumen del paquete y el diseño higiénico en mano, y solicite un cálculo de tamaño antes de aprobar la orden de compra.
Preguntas frecuentes
¿Qué pureza de nitrógeno necesito para el envasado de alimentos?
La mayoría de las aplicaciones de refrigerios, panadería y queso están bien servidas con un 99,5% a un 99,9% de nitrógeno, que mantiene el espacio de oxígeno entre 0,5% y 2,0%. Los productos con ventanas de distribución largas o alto contenido de grasa generalmente justifican el 99,9%, mientras que los productos con una vida útil corta rara vez necesitan más del 99,5%.
¿Puede un generador alimentar varias líneas de envasado?
Sí, siempre que el tamaño del generador tenga en cuenta la suma de las demandas máximas en lugar de la demanda promedio y se instale un receptor para absorber descargas simultáneas. El suministro con un solo generador es una práctica habitual hasta unos pocos cientos de Nm3/h; más allá de eso, las plantas generalmente dividen la carga en dos patines para limitar el impacto de una sola parada.
¿Cuánto mantenimiento necesita un generador de nitrógeno in situ?
Los sistemas PSA requieren el reemplazo periódico de los filtros coalescentes y de carbón, la inspección de las válvulas de conmutación y, al final de su vida útil, el reemplazo del tamiz molecular de carbón. Los sistemas de membrana no tienen válvulas de conmutación en la ruta de separación y normalmente solo necesitan una filtración previa y un eventual reemplazo de la membrana.
¿Es el nitrógeno in situ más barato que comprar nitrógeno líquido?
Por encima de aproximadamente 10 Nm3/h de consumo, la generación in situ suele ser más barata, con ahorros típicos del 50% al 70% respecto del líquido entregado y una recuperación de la inversión entre 12 y 24 meses. Por debajo de ese umbral, el gas entregado a menudo sigue siendo la opción de menor costo porque el costo del equipo no se puede amortizar en un volumen suficiente.
- Teléfono: +86-15057127179
+86-13588382771 - Correo electrónico: huang.yifan0215@gmail.com
- Dirección: Municipio de Huanshan, distrito de Fuyang, ciudad de Hangzhou, provincia de Zhejiang
Copyright© Zhejiang Baiao Gas Equipment Co., Ltd. Todos los derechos reservados.